Cálculo del coste operativo de una planta de trituradora de impacto de eje vertical
Cálculo del coste operativo de una planta de trituradora de impacto de eje vertical
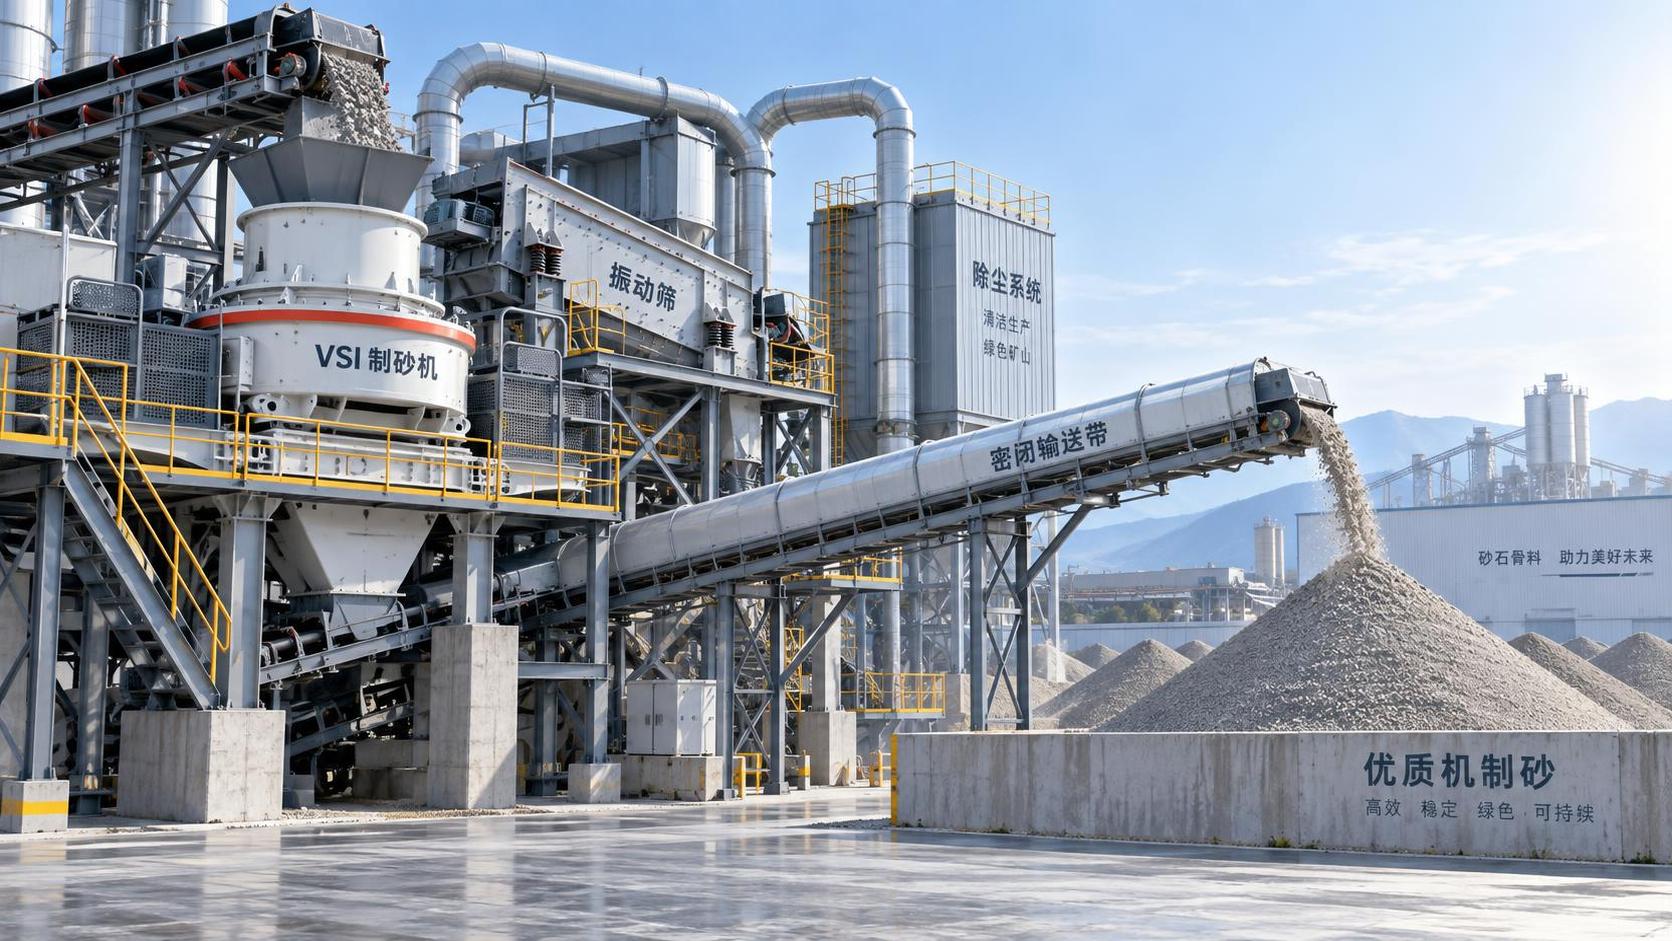
Calcular el coste operativo de una planta de trituradora de impacto de eje vertical consiste menos en encontrar una única cifra de «coste por tonelada» y más en comprender qué factores hay detrás de ella. Una VSI puede adquirirse para producir arena manufacturada, mejorar la forma de los áridos o reducir el porcentaje de partículas alargadas antes de su uso en hormigón o asfalto. En cada caso, la máquina puede tener valor comercial, pero solo si la planta se diseña en función del material de alimentación, la granulometría objetivo y las horas reales de operación.
Para un responsable de decisiones empresariales, la pregunta útil no es simplemente: «¿Qué consume la trituradora?». Es: «¿Cuánto cuesta suministrar una tonelada vendible con la calidad requerida?». Ese cálculo debe incluir energía, piezas de desgaste, recirculación de cribado, mano de obra, tiempo de inactividad por mantenimiento, gestión del agua cuando corresponda y las pérdidas generadas por material fuera de especificación. Un precio de compra bajo puede parecer atractivo en una cotización, pero resultar costoso tras varios meses de operación si el desgaste del rotor, la dificultad de acceso o un diseño deficiente del flujo reducen la disponibilidad de la planta.
Comience con el límite de costes correcto
El primer error habitual es calcular únicamente el consumo eléctrico del motor de la trituradora. Una trituradora de impacto de eje vertical funciona como parte de un circuito. Su coste operativo real normalmente incluye el alimentador, las cintas transportadoras de transferencia, las cribas vibratorias, los equipos de captación de polvo, los transportadores de retorno, el sistema de control y, en ocasiones, los equipos de lavado y deshidratación. Si la VSI se instala en circuito cerrado, cada tonelada de carga circulante también consume energía y provoca desgaste, aunque no se convierta en producto final en su primera pasada.
Un límite práctico de costes mensuales debe cubrir toda la sección de fabricación de arena, desde la entrada del material en la tolva de alimentación de la VSI hasta el producto terminado acopiado. La trituración primaria aguas arriba puede evaluarse por separado, pero no debe ignorarse si una reducción deficiente en las etapas previas genera un tamaño o una forma de alimentación para los que la VSI nunca fue diseñada para trabajar eficientemente.
El cálculo básico es sencillo:
Coste operativo por tonelada vendible = Coste operativo total del periodo ÷ Toneladas vendibles producidas durante el mismo periodo
La palabra «vendible» es importante. Dividir entre el tonelaje total de alimentación puede ocultar un bajo rendimiento, un exceso de finos o material devuelto al circuito. Una planta puede procesar un gran volumen y, aun así, producir menos toneladas que cumplan los requisitos de granulometría y limpieza del cliente.
La electricidad es visible, pero el rendimiento hace que sea relevante
El coste de energía normalmente se calcula a partir de los kilovatios-hora medidos multiplicados por la tarifa eléctrica local. Cuando no hay medición independiente, los compradores deben al menos estimar las principales cargas: motor de accionamiento de la VSI, cribas vibratorias, alimentadores, transportadores, bombas y extracción de polvo. En lugares con cargos por demanda, la carga máxima también puede afectar a la factura final, especialmente cuando la planta arranca varios motores grandes en un breve periodo.
Sin embargo, la energía por hora no es la métrica de decisión. La energía por tonelada vendible es más útil. Una máquina que consume más energía puede a veces costar menos por tonelada si mantiene una alimentación estable, produce la cubicidad requerida y reduce el reprocesamiento. Por el contrario, una VSI con poca carga puede parecer económica por hora, mientras que su coste por tonelada aumenta porque el circuito recibe alimentación insuficiente o se interrumpe constantemente.
La consistencia de la alimentación suele ser el problema oculto. La humedad, la contaminación por arcilla, las partículas sobredimensionadas y las fluctuaciones en la tasa de alimentación afectan a la cámara de trituración. Una trituradora seleccionada a partir de una cifra de capacidad nominal debe verificarse frente al tipo real de roca, la granulometría de alimentación, la abrasividad, las condiciones de humedad y la curva de producto requerida. Las afirmaciones de capacidad sin estos detalles no son adecuadas para un modelo de coste operativo.
Las piezas de desgaste suelen ser el coste que sorprende a los compradores
El gasto en desgaste de una VSI puede incluir componentes del rotor, puntas o conjuntos de puntas, materiales de respaldo, revestimientos de cavidad, tubos de alimentación, yunques o componentes de protección de caja de roca, según la configuración de trituración. Su vida útil varía considerablemente según la abrasividad del material, el tamaño de partícula, la velocidad del rotor, la distribución de la alimentación y si la trituradora funciona con una protección adecuada de la cámara. No existe un coste universal responsable de piezas de desgaste, porque el granito, el basalto, la grava de río, la caliza y el hormigón reciclado no se comportan de la misma manera.
En lugar de aceptar una estimación de consumo genérica, solicite al proveedor que identifique las zonas de desgaste, el intervalo de inspección recomendado, el procedimiento habitual de sustitución y las piezas que deben mantenerse en stock en las instalaciones. El modelo de costes debe incluir tanto el valor de compra de las piezas como la mano de obra o el tiempo de inactividad necesario para instalarlas. Un revestimiento que dura más, pero requiere un tiempo excesivo para cambiarse, puede no ser la mejor opción para una planta con ventanas de mantenimiento limitadas.
Para las empresas que planean operar en el extranjero, la logística de piezas merece la misma atención que la propia trituradora. Una fábrica de origen con equipos de trituración, medios de cribado, transportadores y capacidad EPC puede ayudar a reducir el riesgo de interfaz, especialmente cuando las aperturas de criba y los ajustes de la trituradora deben funcionar conjuntamente. En Binzhou, Shandong, los fabricantes que prestan servicio a líneas de áridos a menudo combinan la producción de equipos con el suministro personalizado de mallas de criba de poliuretano y acero; esa integración puede ser útil cuando la granulometría final de la arena es la prioridad comercial, en lugar de la producción de la trituradora por sí sola.
No trate el cribado, el lavado y la deshidratación como costes independientes
Una planta VSI genera ingresos a partir de áridos utilizables y del tamaño correcto. Esto convierte la eficiencia del cribado en parte de la economía de la trituradora. Los medios de criba desgastados o seleccionados incorrectamente pueden devolver producto aceptable para otra pasada de trituración, aumentar la carga circulante y consumir energía adicional sin generar ingresos adicionales. Una plataforma de criba que se obstruye debido a finos húmedos puede crear el mismo problema.
Cuando se requiere arena manufacturada lavada, el sistema aguas abajo puede modificar tanto el coste como el valor del producto final. Deben considerarse el consumo de agua, la energía de las bombas, la gestión de sedimentos y la humedad de la arena en el despacho. En una aplicación de áridos para hormigón, una lavadora espiral puede seleccionarse no solo por la limpieza, sino también por su efecto sobre los finos retenidos y el drenaje de los acopios. Equipos como unalavadora espiral de arena OEM para suministro de áridos de planta de hormigón con rendimiento estable de deshidratación y máquina con revestimiento resistente al desgaste deben evaluarse, por tanto, como parte del balance de arena terminada y no como un complemento aislado.
Existe una compensación en este aspecto. Eliminar más finos puede mejorar el cumplimiento para un cliente, al tiempo que reduce el rendimiento o elimina material que otro mercado puede aceptar. El objetivo correcto viene determinado por la especificación local y el precio de venta de cada fracción, no por la suposición de que una mayor limpieza siempre significa una mayor rentabilidad.
La mano de obra, el mantenimiento y el tiempo de inactividad necesitan sus propias partidas
El coste de mano de obra debe incluir operadores, técnicos de mantenimiento, supervisión de turnos y, cuando corresponda, apoyo de cargadora. El enfoque no debe limitarse al número de trabajadores. Una planta difícil de inspeccionar, ajustar o limpiar suele requerir más mano de obra cualificada de lo previsto. Las plataformas de acceso, los dispositivos de elevación, los puntos de lubricación, los diagnósticos eléctricos y los procedimientos seguros de mantenimiento del rotor afectan tanto al coste rutinario como a las paradas no planificadas.
El tiempo de inactividad rara vez se registra con precisión en los cálculos iniciales de viabilidad. Sin embargo, una planta detenida sigue soportando costes fijos: mano de obra, gastos generales de la instalación, exposición financiera y oportunidades de venta perdidas. Mantenga un registro operativo sencillo que separe el mantenimiento planificado de las paradas no planificadas. Con el tiempo, esto revela si la verdadera limitación es la VSI, una canaleta bloqueada, fallos de los medios de criba, un alimentador poco fiable o retrasos en las piezas de repuesto.
Para una línea nueva, es sensato presupuestar ajustes de puesta en marcha. La velocidad del rotor, la tasa de alimentación, la apertura de criba, la carga recirculante y la configuración de la trituradora pueden requerir ajustes antes de que la planta alcance un balance de producto estable. Se trata de un trabajo normal de puesta en marcha, no necesariamente de un defecto de la máquina. Lo importante es si el proveedor puede respaldar el proceso con planos claros, identificación de piezas y una comunicación práctica de posventa.
Una mejor comparación de compras
Al comparar propuestas de VSI, solicite los mismos datos de coste operativo a cada licitador. La comparación debe incluir las condiciones de alimentación previstas, la potencia instalada del motor, los componentes de desgaste indicados, las piezas de repuesto críticas recomendadas, la configuración de cribado, los límites del diagrama de flujo y las responsabilidades de instalación y puesta en marcha. Si una cotización cubre únicamente la trituradora mientras otra cubre alimentadores, cribado, transportadores, controles y servicio, sus precios no son directamente comparables.
La decisión de compra más fiable suele basarse en un escenario conservador: horas de operación realistas, precio local de la energía, calidad esperada del material, mantenimiento planificado y una provisión razonable para interrupciones de producción. Un grupo que ha fabricado equipos para arena y grava desde 2009, incluidas trituradoras, cribas, lavadoras de arena, transportadores y medios de criba personalizados, puede evaluar estas interfaces con mayor eficacia que un proveedor que ofrece una sola máquina. Aun así, el comprador debe verificar las hipótesis mediante muestras de materiales locales y la especificación de producto prevista.
Una planta de trituradora de impacto de eje vertical se vuelve más fácil de gestionar cuando su coste se controla por tonelada vendible, no por una capacidad nominal optimista. Mida el circuito, observe los patrones de desgaste y considere cada tonelada recirculada como una señal de coste. Esta disciplina suele revelar dónde se está obteniendo, o perdiendo silenciosamente, el margen.
Entradas relacionadas
Mensaje en línea
Dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, déjenos un mensaje aquí y le responderemos lo antes posible.