Dónde se producen los cuellos de botella en una planta de trituración y cómo restablecer una producción estable
Un circuito de trituración puede perder una producción estable mucho antes de que falle alguna máquina importante. Las señales de advertencia suelen ser conocidas: la trituradora primaria parece tener capacidad disponible, pero el tonelaje final disminuye; una cinta transportadora funciona a plena carga mientras la siguiente queda desabastecida; aumenta la carga circulante; la granulometría del producto terminado se desvía; o los operadores dedican más tiempo a despejar tolvas y ajustar configuraciones.
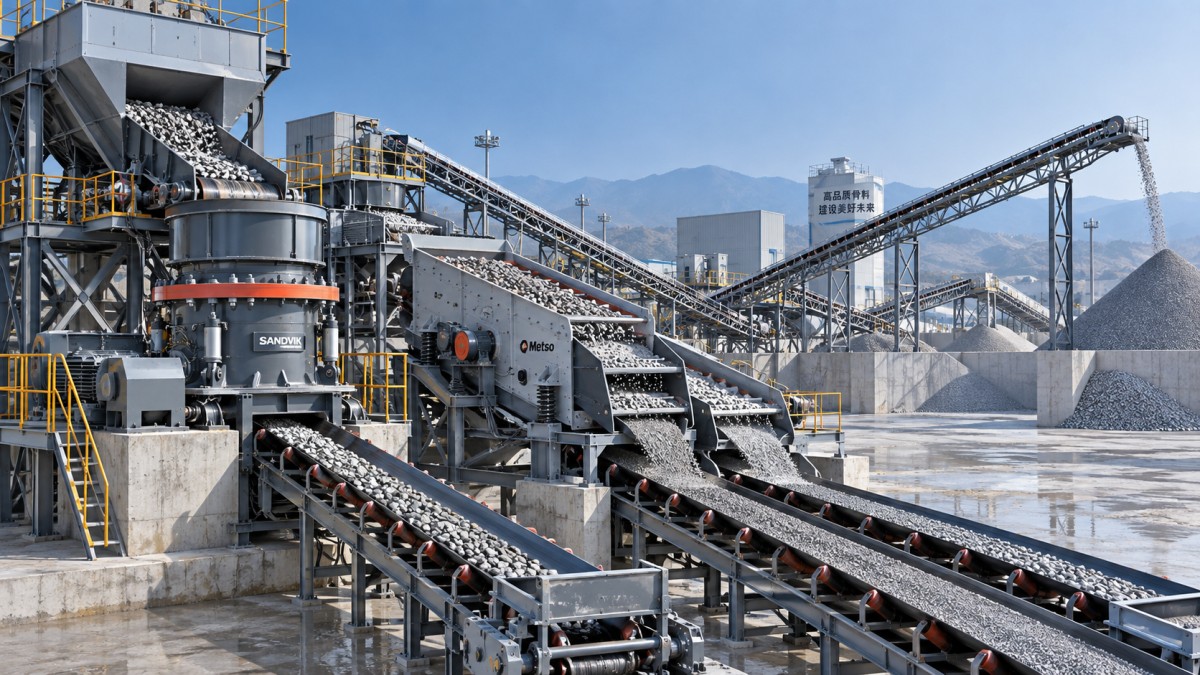
En unaPlanta de Trituración Completa, el cuello de botella rara vez se identifica observando la capacidad nominal de una sola máquina. La producción está determinada por el punto más estrecho del flujo de material, y esta restricción puede desplazarse durante un turno a medida que cambian el tamaño de alimentación, la humedad, el estado de desgaste, la eficiencia de cribado y la carga de la trituradora. Restablecer la estabilidad comienza por localizar dónde el material deja de fluir de forma uniforme, no simplemente por aumentar el ajuste o la velocidad de la trituradora que parece más ocupada.
Comience por el patrón de flujo, no por la lista de equipos
Una planta debe evaluarse como un sistema conectado: preparación de la alimentación, trituración primaria, transferencia, cribado, trituración secundaria o terciaria y manejo del producto terminado. Una limitación en cualquier etapa aguas arriba modifica las condiciones observadas aguas abajo. Por ejemplo, un alimentador vibratorio que suministra material por pulsos puede hacer que una trituradora trabaje alternativamente ahogada y en vacío. La trituradora puede entonces producir una forma de partícula inconsistente y una carga variable sobre la criba, aunque su condición mecánica sea aceptable.
La comprobación inicial más útil es seguir una corriente de material desde la tolva de alimentación hasta la pila de acopio final durante la producción normal. Registre dónde se acumula el material, dónde la carga de la cinta se vuelve irregular, dónde aumenta el material recirculante y dónde los operadores intervienen repetidamente. Una restricción suele ser visible como una de estas tres condiciones:
- El material se acumula antes de una máquina o punto de transferencia.
- Una máquina aguas abajo recibe alimentación insuficiente de forma constante pese a disponer de material suficiente aguas arriba.
- Una sección del circuito fluctúa repetidamente entre sobrecarga y baja carga.
Estos patrones son más importantes que una lectura de tonelaje máximo a corto plazo. Una planta que alcanza una tasa instantánea elevada pero requiere paradas repetidas generalmente produce menos rendimiento útil que una línea que opera a una tasa ligeramente inferior y equilibrada.
La alimentación no controlada suele ser el primer cuello de botella
Los alimentadores a veces se consideran equipos simples de suministro, pero establecen la condición operativa para el resto de la línea. Rocas sobredimensionadas, exceso de finos, arcilla húmeda y una descarga irregular de la tolva pueden desestabilizar el flujo de alimentación. Cuando el material grueso forma puentes en la tolva y luego se libera repentinamente, la trituradora primaria recibe una sobrecarga. Cuando los finos y el material húmedo se acumulan en las superficies del alimentador, puede ocurrir el problema contrario: la trituradora queda desabastecida aunque haya material disponible sobre ella.
Antes de modificar los ajustes de la trituradora, los operadores deben inspeccionar si la alimentación se distribuye a lo largo de todo el ancho de recepción y si la velocidad de alimentación cambia bruscamente con el tiempo. El material debe entrar en la trituradora en un flujo controlado y continuo, adecuado para la cámara. Una trituradora alimentada de forma intermitente no puede mantener una relación de reducción ni una curva de producto uniformes.
La preparación de la alimentación también afecta al rendimiento de la criba más adelante en el circuito. Si un exceso de finos o material pegajoso evita el proceso de separación previsto, las mallas de cribado pueden cegarse y la carga circulante puede aumentar rápidamente. Por ello, aumentar la velocidad del alimentador no siempre es una solución de producción. Puede limitarse a trasladar la restricción a la trituradora, la criba o la tolva de transferencia.
Las pérdidas de cribado son fáciles de diagnosticar erróneamente
Cuando disminuye la producción final, la atención suele dirigirse directamente a la trituradora. Sin embargo, en muchos circuitos de áridos, la criba es la limitación real. Los medios de cribado desgastados, estirados, bloqueados o seleccionados incorrectamente modifican el punto de corte y reducen el área abierta. El resultado puede ser demasiado material de tamaño inferior transportado a la etapa de trituración, demasiado material de tamaño correcto retornado para retrituración o un producto final fuera de especificación.
Los problemas de la criba suelen manifestarse mediante cambios en la distribución del material, en lugar de una parada completa. Los operadores pueden observar una carga creciente en la cinta de retorno, más material plano o alargado en una pila de producto, o material que pasa por encima de una plataforma que antes separaba eficientemente.
La inspección debe cubrir más que los daños visibles. Compruebe lo siguiente:
- Cegamiento o clavado causados por humedad, arcilla o partículas cercanas al tamaño de apertura.
- Alimentación irregular a través de la plataforma, que deja una parte de la criba sobrecargada y otra infrautilizada.
- Paneles sueltos, rieles de soporte desgastados y tensado lateral dañado.
- Carrera, ángulo o condición de vibración incorrectos para el material procesado.
- Selección de apertura de malla que ya no coincide con la especificación requerida del producto terminado.
Sustituir los medios de cribado sin corregir una distribución deficiente de la alimentación puede proporcionar solo una mejora breve. De forma similar, añadir una apertura más fina puede reducir el sobrepaso, pero puede disminuir el rendimiento si la criba no tiene suficiente área efectiva para la condición de alimentación. La decisión práctica se basa en la humedad y granulometría del material, el punto de separación deseado y el volumen que debe pasar por cada plataforma.
Los puntos de transferencia y las cintas transportadoras pueden limitar silenciosamente la producción de la planta
A menudo se supone que las cintas transportadoras tienen amplia capacidad hasta que una tolva se bloquea o una cinta empieza a transportar una carga irregular. Sin embargo, los puntos de transferencia crean frecuentemente restricciones porque la trayectoria del material cambia tras el desgaste de la trituradora, el ajuste de la velocidad de la cinta o la modificación de la criba. Una tolva diseñada para un flujo predecible puede obstruirse cuando aumentan los finos, cuando el material se humedece más o cuando entra en ella el producto de una trituradora diferente.
Busque derrames concentrados en un lado de la cinta, material que golpea la pared de la tolva antes de asentarse, acumulación en zonas muertas y una cinta que opera con mucha carga en algunos tramos, pero con poca carga en otros. Estas condiciones no son solo problemas de limpieza. Reducen la capacidad efectiva de transporte, aceleran el desgaste de la cinta y los revestimientos, y provocan desabastecimiento intermitente aguas abajo.
Una cinta transportadora debe comprobarse como parte del cálculo de capacidad del circuito. Su rendimiento utilizable depende del ancho y la velocidad de la cinta, el perfil de carga, la inclinación, la densidad aparente del material y el estado de los puntos de transferencia. Aumentar la velocidad de la cinta solo puede ayudar cuando la carga y la descarga permanecen controladas. Si la tolva receptora ya está cerca de su límite práctico, una mayor velocidad puede incrementar el riesgo de retorno de material y bloqueo.
Los ajustes de la trituradora deben adaptarse al circuito, no solo al tamaño objetivo
Las trituradoras secundarias y terciarias a menudo se vuelven inestables cuando su ajuste de lado cerrado, selección de cámara, condición de alimentación y carga circulante dejan de estar alineados. Un ajuste más cerrado puede producir más finos y mejorar una fracción de producto, pero también puede aumentar el consumo de energía, reducir el rendimiento y sobrecargar la criba. Un ajuste más abierto puede aliviar la carga de la trituradora mientras envía demasiado sobretamaño hacia adelante, trasladando la presión a la siguiente etapa.
La trituración cónica estable generalmente depende de una alimentación uniforme y continua, y de mantener la cámara adecuadamente cargada. Los operadores deben comparar la distribución de tamaños de la alimentación de la trituradora con el rango de reducción previsto de la cámara y, a continuación, revisar la carga de retorno de la criba. Si la cinta de retorno transporta demasiado material, el problema puede ser un cribado deficiente, un ajuste inadecuado, revestimientos desgastados o un cambio aguas arriba en la granulometría de alimentación. Tratar toda la carga de retorno como un problema de capacidad de la trituradora puede llevar a un ajuste equivocado.
Para las plantas que necesitan un control más preciso de la forma final de las partículas, la velocidad de rotación puede ser otra variable operativa, siempre que se ajuste dentro del rango permitido del equipo y en coordinación con la velocidad de alimentación y el ajuste. Se puede considerar unatrituradora de cono OEM con velocidad de rotación ajustable para controlar con precisión la forma final de las partículas de piedra cuando el circuito requiere este nivel de control, pero el ajuste de velocidad no debe utilizarse para compensar una criba sobrecargada, una distribución deficiente de la alimentación o un flujo de retorno inestable.
Restablezca la producción en un orden controlado
Cuando disminuye la producción, cambiar varias variables a la vez dificulta el diagnóstico. Un enfoque más fiable consiste en estabilizar la planta sección por sección. Primero, establezca una alimentación uniforme desde la tolva y el alimentador. Después, confirme que los puntos de transferencia estén despejados y que las cintas transportadoras funcionen con carga uniforme. Revise el rendimiento de la criba antes de realizar cambios importantes en la trituradora, ya que la ineficiencia de cribado suele crear la carga circulante que hace que una trituradora parezca insuficiente.
Una vez que el flujo sea estable, ajuste los parámetros de la trituradora en pequeños pasos y observe el efecto sobre el consumo de energía, el material de retorno, la carga de la criba y la granulometría final. El mejor punto de operación rara vez es la máxima velocidad de alimentación de una máquina. Es el punto en que cada etapa principal puede procesar una corriente de material predecible sin acumulación crónica, desabastecimiento ni recirculación excesiva.
El desgaste debe incluirse en esta rutina, en lugar de abordarse solo después de que la producción haya disminuido considerablemente. Los revestimientos, los medios de cribado, los revestimientos de tolvas, los rodillos y el alineamiento de la cinta afectan al movimiento del material a través de la planta. La inestabilidad de producción suele ser la primera señal operativa de que una de estas condiciones ha cambiado lo suficiente como para alterar el equilibrio del circuito.
Una línea de trituración estable se logra mediante el equilibrio: alimentación controlada, separación eficaz, transferencias despejadas, capacidad de transporte adecuada y ajustes de trituradora adaptados a la corriente real de material. Cuando los operadores rastrean el cuello de botella siguiendo esta secuencia, pueden restablecer la producción con menos ajustes reactivos y evitar trasladar el problema de una etapa de la planta a otra.
Déjenos un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, déjenos un mensaje aquí; le responderemos lo antes posible.